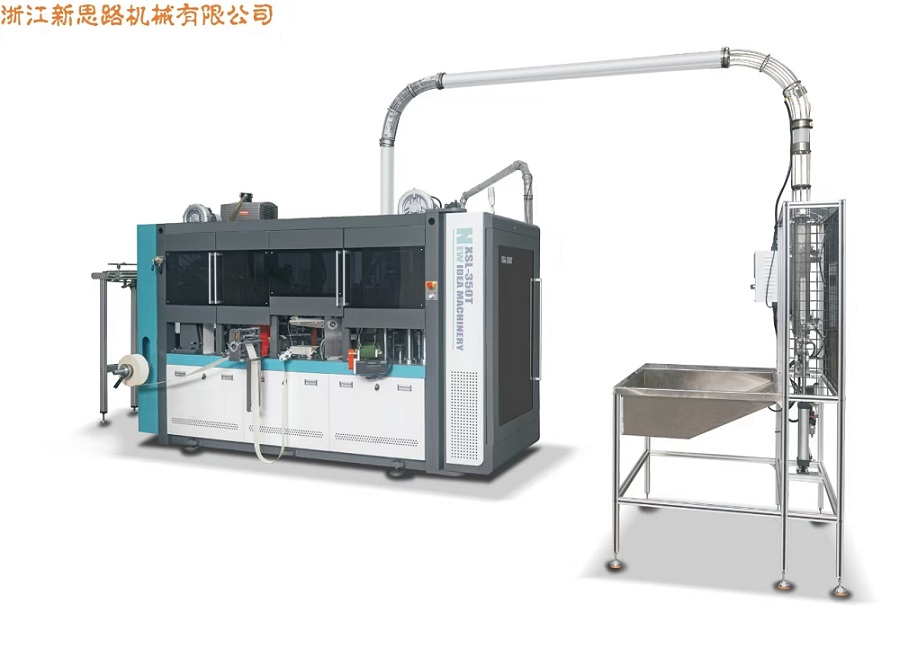
Posun smerom k potravinovým obalom na báze vlákniny vytvoril bezprecedentný tlak na výrobcov, aby dodávali misky, ktoré sú štrukturálne spoľahlivé, vizuálne konzistentné a kompatibilné s modernými bariérovými nátermi. TheStroj na výrobu šalátových misiek XSL-2000S/XSL-2000F / stroj na hranaté papierové miskyrieši túto konvergenciu požiadaviek prostredníctvom dvojmodelovej formovacej platformy, ktorá oddeľuje výrobu okrúhlych misiek od výroby hranatých misiek, pričom zdieľa jadro prenosu, riadenia a hygienického inžinierstva. Tento článok skúma technickú architektúru stroja, kompatibilitu materiálov, logiku údržby a integračné cesty a ponúka výrobným inžinierom a stratégom obalov štruktúrovaný odkaz na vyhodnotenie toho, či je platforma v súlade s veľkoobjemovými prevádzkami stravovacích služieb zameraných na udržateľnosť.
- Prečo dopyt po miske na báze vlákien mení výrobné priority
- Logika dvoch modelov: Tvarovanie okrúhlych verzus štvorcových misiek
- Technická architektúra a riadenie pohybu
- Hygienické inžinierstvo a dostupnosť údržby
- Materiálová kompatibilita a bariérový výkon
- Integrácia s objímkou a inšpekčnými systémami
- Hranice výkonu a prevádzkové reality
- Často kladené otázky
1. Prečo dopyt po miske na báze vlákien mení výrobné priority
Prevádzkovatelia stravovacích zariadení prechádzajú štrukturálnymi zmenami v spôsobe balenia hotových jedál. Regulačný tlak na jednorazové plasty v kombinácii s preferenciou spotrebiteľov pre kompostovateľné a recyklovateľné materiály urýchlili výmenu lisovaných plastových misiek za alternatívy z lepenky v šalátových baroch, cloudových kuchyniach a reťazcoch rýchleho servisu. Formáty papierových misiek teraz predstavujú rastúci podiel obalov potravín so sebou a predpokladá sa, že celosvetový trh papierových misiek sa bude rozširovať zloženým ročným tempom približne 6,5 % do začiatku 30. rokov 20. storočia [odkaz: 0]. Toto rozšírenie nie je len príbehom o objeme; ide o špecifikáciu, pretože vláknité misky musia fungovať za podmienok, s ktorými sa predtým plast bez sťažností zaobchádzal.
Šalátové misy predstavujú špecifický súbor technických obmedzení. Vyžadujú dostatočnú tuhosť, aby odolali deformácii, keď sú naplnené hustými, vlhkými prísadami. Potrebujú bariérové vrstvy, ktoré zabraňujú migrácii vlhkosti a olejovým škvrnám bez ohrozenia recyklovateľnosti. Musia efektívne hniezdiť pre logistiku a zároveň sa musia čisto oddeľovať počas odzemňovania na vysokorýchlostných tratiach. A stále viac nesú značkovú grafiku, ktorá si vyžaduje precíznu tvorbu švov a rozmerovú opakovateľnosť. Pre výrobné tímy,Stroj na výrobu šalátových misiek XSL-2000S/XSL-2000F / stroj na hranaté papierové miskyplatforma vstupuje do tejto krajiny nie ako generický formovač pohárov, ale ako systém zameraný na misu s výraznými okrúhlymi a štvorcovými konfiguráciami.
2. Dvojmodelová logika: Tvarovanie okrúhlych verzus štvorcových misiek
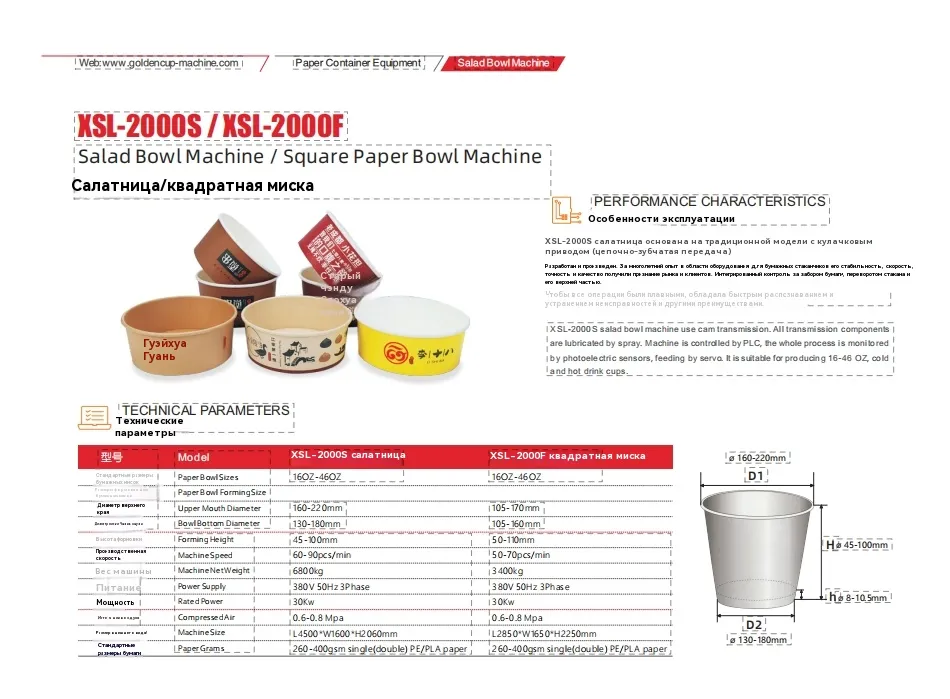
Platforma je organizovaná okolo dvoch modelových variantov, ktoré zdieľajú spoločný základ riadenia a prevodovky, ale líšia sa v geometrii tvarovania. XSL-2000S je konfigurovaný pre okrúhle šalátové misy s veľkosťou formovania 160 – 220 mm v hornom priemeru ústia a 130 – 180 mm v priemere v spodnej časti, s výškou formovania 45 – 100 mm. XSL-2000F je konfigurácia štvorcovej misy s rozsahom priemeru horného ústia 105 – 170 mm, rozsahom priemeru dna 105 – 130 mm a výškou tvarovania 50 – 110 mm. Obidva varianty sa zameriavajú na pásmo kapacity 16–46 oz, ktoré dominuje v balení šalátov, obilnín a obalov na prípravu jedla.
Tento dvojmodelový prístup je dôležitý, pretože štvorcové misky a okrúhle misky nie sú zameniteľné v následných operáciách. Štvorcové formáty maximalizujú objemovú efektivitu počas prepravy a prezentácie na poličkách, zatiaľ čo okrúhle formáty sú v súlade s konvenčným inventárom vrchnákov a kruhovým oddeľovacím nástrojom. Výrobné poschodie, ktoré slúži viacerým zákazníkom alebo programom ponuky, ťaží z jednej rodiny strojov, ktorú možno konfigurovať na ľubovoľnú geometriu bez prestavby celej prevádzkovej logiky na neznámej platforme.
Vlastnosti zdieľanej platformy
- Štrukturálne oddelenie v štýle pracovnej plochyizoluje formovaciu formu od prevodovej jednotky, pričom udržiava zónu produktu odlišnú od mazaných mechanických komponentov [odkaz: 1].
- Uzavretý prenosový systémsedí pod rámom stola, s automatickým mazaním a valcovým indexovacím mechanizmom pre hladký indexovací pohyb [odkaz: 2].
- Riadenie na báze PLCs fotoelektrickým sledovaním a servoposuvom podporuje opakovateľné cykly tvarovania a znižuje ručné zásahy počas úpravy veľkosti [odkaz: 3].
3. Technická architektúra a riadenie pohybu
Architektúra pohybu stroja je postavená na prevodovke poháňanej vačkou s pozdĺžnym hriadeľovým pohonom. Vačková prevodovka je zámernou voľbou pri tvarovaní misky, pretože vytvára mechanicky synchronizovanú sekvenciu podávania polotovaru, predbežného tvarovania, konečného tvarovania a vyhadzovania bez spoliehania sa výlučne na elektronické časovanie pre každú os. Výsledkom je mechanicky definovaný rytmus, a preto menej citlivý na menšie výkyvy v odozve serva počas dlhých výrobných sérií.
Servopodávanie riadi zavádzanie prázdneho papiera, zatiaľ čo fotoelektrické sledovanie monitoruje registráciu predtlačeného papiera. Táto kombinácia je obzvlášť dôležitá pre misky, ktoré nesú značkovú grafiku alebo bariérové nátery aplikované v registri. Keď sa vytlačený vzor posunie, fotoelektrický systém deteguje odchýlku a servoposuv koriguje polohu polotovaru pred tvarovaním. Riadiaci systém zjednocuje tieto funkcie do jedného rozhrania PLC, čo umožňuje operátorom upravovať parametre tvarovania a monitorovať poruchové stavy z jedného panelu namiesto koordinácie samostatných podsystémov.
Hlavné pohybové a ovládacie prvky
- Prevod vačky:mechanicky synchronizovaná postupnosť tvárnenia s pozdĺžnym hriadeľovým pohonom.
- Indexovanie sudového typu:hladký a trvanlivý prerušovaný pohyb stola foriem.
- Riadenie PLC:centralizovaná správa parametrov a diagnostika porúch.
- Servo kŕmenie:presné umiestnenie prírezu, najmä pre registrovanú tlač.
- Fotoelektrické sledovanie:nepretržité sledovanie registrácie počas výroby.
4. Hygienické inžinierstvo a dostupnosť údržby
Pri výrobe obalov určených na styk s potravinami nie je hygiena konečnou úpravou aplikovanou na konci linky; je to vlastnosť geometrie stroja. Štruktúra platformy v štýle pracovnej plochy vytvára fyzické oddelenie medzi oblasťou formovacej formy a prevodovým systémom. Papierový prach a úlomky vlákien vznikajúce počas tvarovania zostávajú v zóne produktu, zatiaľ čo namazané vačky, hriadele a indexovacie mechanizmy zostávajú uzavreté nižšie. Toto oddelenie znižuje riziko migrácie maziva do prúdu produktu a zjednodušuje čistenie, pretože operátori neprechádzajú okolo odkrytých mechanických spojov.
Automatické mazanie komponentov prevodovky ďalej podporuje plánovanie údržby. Namiesto intervalov ručného mazania, ktoré závisia od disciplíny operátora, priložená prevodovka dostáva mazivo prostredníctvom riadeného systému. Pre závody s viacerými zmenami to znižuje variabilitu spôsobenú manuálnymi plánmi údržby a udržiava prevodovku v stabilnejšom prevádzkovom stave v priebehu času.
Voľby dizajnu orientované na údržbu
- Formovanie prístupnosti formy bez demontáže krytu prevodovky.
- Uzavreté mazacie miesta znižujú vystavenie papierovému prachu a úlomkom vlákien.
- Indexovanie hlavne znižuje nárazové zaťaženie v porovnaní s niektorými alternatívami prerušovaného pohonu.
- Diagnostika PLC skracuje čas na riešenie problémov identifikáciou miest a podmienok porúch.
5. Materiálová kompatibilita a bariérová výkonnosť
Stroj akceptuje papiere s jednoduchým PE, dvojitým PE a s povrchovou úpravou PLA v rozsahu 260–400 GSM pre oba varianty modelu. Toto materiálové okno je významné, pretože pokrýva praktický rozsah použitia misiek. Ľahšie vývary v spodnej časti sortimentu vyhovujú suchému alebo minimálne vlhkému obsahu, zatiaľ čo ťažšie vývary a dvojité PE alebo PLA nátery podporujú šaláty s dresingmi, obilné misky s omáčkami a chladené jedlá na prípravu jedál, ktoré vyvíjajú trvalý tlak vlhkosti na šev a spodný polomer.
Papier potiahnutý PLA sa stáva čoraz dôležitejším, pretože značky hľadajú kompostovateľné bariérové riešenia, ktoré sú v súlade s prúdmi obnovy vlákien. Parametre tvarovania stroja je možné upraviť tak, aby vyhovovali mierne odlišným charakteristikám sklzu a tepelnej odozvy PLA v porovnaní s polyetylénom. Výrobcovia, ktorí hodnotia prechod z PE na PLA, by mali overiť tvarovaciu teplotu, čas zotrvania a tlak vo švíkoch na konkrétnom papierovom materiáli, ktorý zamýšľajú použiť, pretože chémia povlaku sa medzi dodávateľmi líši a PLC stroja umožňuje ukladanie receptúr pre opakovateľné zmeny.
| Špecifikácia | XSL-2000S (okrúhla miska na šalát) | XSL-2000F (štvorcová papierová miska) |
|---|---|---|
| Veľkosti papierových misiek | 16 oz – 46 oz | 16 oz – 46 oz |
| Priemer horného ústia | 160 – 220 mm | 105 – 170 mm |
| Spodný priemer | 130 – 180 mm | 105 – 130 mm |
| Výška tvarovania | 45 – 100 mm | 50 – 110 mm |
| Rýchlosť stroja | 60 – 90 ks/min | 50 – 70 ks/min |
| Čistá hmotnosť stroja | 680 kg | 3 400 kg |
| Napájanie | 380 V 50 Hz 3-fáz | 380 V 50 Hz 3-fáz |
| Menovitý výkon | 30 kW | 30 kW |
| Stlačený vzduch | 0,6 – 0,8 Mpa | 0,6 – 0,8 Mpa |
| Veľkosť stroja | D4500 × Š1600 × V2060 mm | D2850 × Š1650 × V2250 mm |
| Papierové gramy | 260 – 400 GSM (jednoduchý/dvojitý PE/PLA) | 260 – 400 GSM (jednoduchý/dvojitý PE/PLA) |
6. Integrácia s objímkou a inšpekčnými systémami
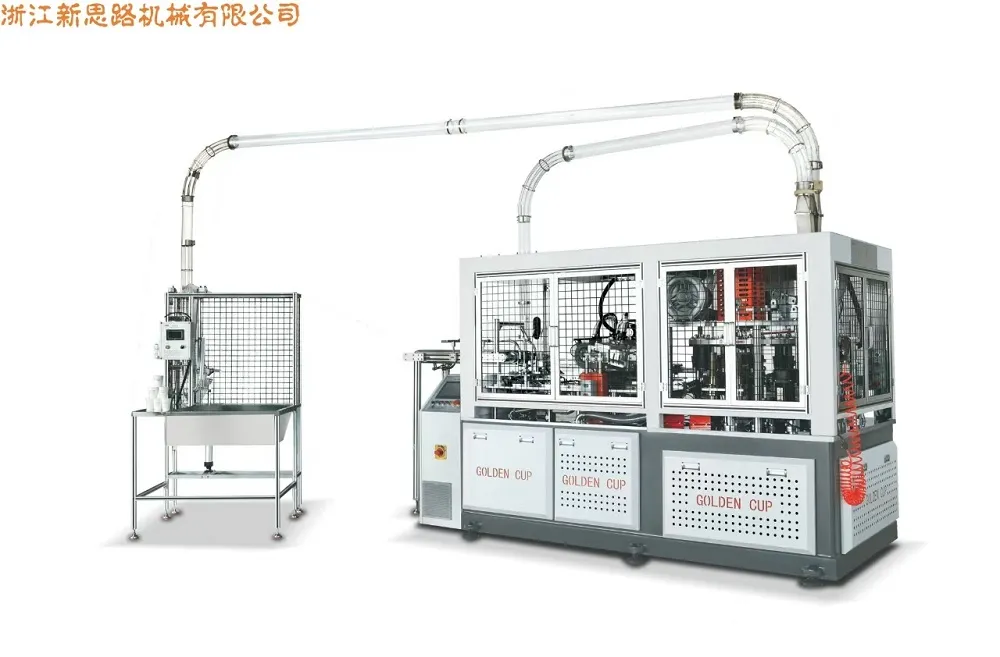
Stroj na formovanie misiek zriedka funguje ako izolovaný ostrov v zrelom výrobnom zariadení. Platforma podporuje pripojenie k rukávovému aplikátoru XSL-1500TW, čo umožňuje výrobu misiek s dvojitou stenou alebo s vlnitými stenami [odkaz: 4]. Konštrukcia s dvojitou stenou zlepšuje izoláciu a štrukturálnu tuhosť, zatiaľ čo geometria zvlnenej steny pridáva tepelný výkon a výrazný dotykový povrch, ktorý značky používajú na prémiové umiestnenie. Schopnosť pridať rukávový aplikátor po prúde znamená, že tá istá formovacia platforma môže slúžiť ako jednostenné, tak aj dvojstenné produktové rady bez duplikácie základného formovacieho prostriedku.
Voliteľná vizuálna kontrola môže byť tiež integrovaná na automatickú detekciu kvality [odkaz: 5]. Vizuálna kontrola je obzvlášť cenná pre misky s vytlačenou grafikou alebo kritickými rozmerovými toleranciami, pretože môže upozorniť na nesúosovosť švov, preskakovanie povlaku alebo rozmerový posun predtým, ako sa hotové misky zabalia. Pre prevádzky zásobujúce reťazce stravovacích služieb s prísnymi špecifikáciami balenia poskytuje táto kontrolná vrstva skôr zdokumentovaný záznam o kvalite, než sa spoliehať len na pravidelné manuálne odbery vzoriek.
Dráhy kompatibility po prúde
- Rukávový aplikátor XSL-1500TW:prechody jednostenné tvarovanie do dvojstennej alebo vlnitej výroby.
- Modul vizuálnej kontroly:automatická detekcia rozmerových a tlačových odchýlok.
- Rozhrania oddeľovania a počítania:kompatibilné so štandardnými následnými manipulačnými zariadeniami.
- Uloženie receptúry PLC:podporuje rýchly prechod medzi veľkosťami misiek a materiálovými špecifikáciami.
7. Hranice výkonnosti a prevádzkové reality
Publikované hodnoty rýchlosti pre XSL-2000S uvádzajú rozsah rýchlosti stroja 60–90 kusov za minútu, pričom marketingový materiál uvádza až 120 nádob za minútu za určitých podmienok [odkaz:6][odkaz:7]. Rozdiel je dôležitý pre plánovanie výroby. Vyššie číslo môže odrážať optimalizovaný materiál, ideálne podmienky tvarovania alebo špecifickú konfiguráciu, zatiaľ čo rozsah 60–90 ks/min predstavuje praktické prevádzkové pásmo. Inžinieri, ktorí hodnotia platformu, by mali považovať nižší až stredný rozsah za realistický plánovací základ a overiť skutočnú kapacitu s ich špecifickým papierom, geometriou misy a typom povlaku.
Štvorcová konfigurácia XSL-2000F má samostatný rozsah rýchlosti 50–70 ks/min. Štvorcové tvarovanie prináša ďalšie geometrické obmedzenia v porovnaní s kruhovým tvarovaním, pretože polomery rohov a ploché bočné steny vyžadujú odlišný tok materiálu a kontrolu švov. Vyššia čistá hmotnosť stroja – 3 400 kg pre variant F oproti 680 kg pre variant S – odráža masívnejšiu tvarovaciu štruktúru potrebnú pre štvorcovú geometriu misy. Tieto rozdiely nie sú nevýhodou; sú to technické kompromisy, ktoré by výrobné tímy mali zmapovať v porovnaní s ich skutočným produktovým mixom predtým, ako sa zaviažu ku konfigurácii.
Kontrolný zoznam prevádzkového hodnotenia
- Validácia materiálu:potvrďte, že vybraný papier a povrchová úprava spadajú do rozsahu 260–400 GSM a do okna kompatibility s jednoduchým/dvojitým PE alebo PLA.
- Výmena nástrojov:plán výmeny foriem a tvárniacich nástrojov pri prechode medzi veľkosťami misiek alebo medzi okrúhlymi a štvorcovými modelmi.
- Stabilita prívodu vzduchu:udržujte 0,6–0,8 MPa stlačeného vzduchu na podporu konzistentného tvarovania a vyhadzovania.
- Energetická infraštruktúra:overte trojfázové napájanie 380 V 50 Hz a menovitý výkon 30 kW.
- Synchronizácia po prúde:potvrdiť, že moduly aplikácie rukávov a kontrolné moduly sú načasované na skutočný výstupný výkon a nie na teoretické maximum.
8. Často kladené otázky
Aký je hlavný rozdiel medzi XSL-2000S a XSL-2000F?
Môže stroj používať papier potiahnutý PLA bez výmeny hardvéru?
Ako stroj podporuje výrobu dvojstenných misiek?
Aké požiadavky na údržbu by mali prevádzkovatelia očakávať?
Je k dispozícii vizuálna kontrola na kontrolu kvality vytlačenej misky?
Záver: Platforma postavená na realite výroby vláknitých misiek
Prechod z plastových na vláknité potravinové obaly nie je jednoduchá výmena materiálu. Vyžaduje si to formovacie platformy, ktoré dokážu spracovať papier s bariérovou povrchovou úpravou, udržia si rozmerovú disciplínu pri dlhých sériách a integrujú sa s následným obalovaním a kontrolou bez vytvárania nových prekážok. TheStroj na výrobu šalátových misiek XSL-2000S/XSL-2000F / stroj na hranaté papierové miskyreaguje na tieto skutočnosti prostredníctvom architektúry s dvoma modelmi, ktorá zdieľa logiku ovládania, oddelenie hygieny a kompatibilitu materiálov v okrúhlych a štvorcových formátoch misiek. Pre výrobné prostredia, kde je flexibilita naprieč geometriou misy rovnako dôležitá ako surová rýchlosť, platforma poskytuje skôr štrukturálne koherentný východiskový bod než jednoúčelový formovač pohárov prispôsobený na inú prácu.
Výrobcovia, ktorí hodnotia túto platformu, by mali začať s jasnou mapou svojho produktového mixu, materiálových špecifikácií a následného vybavenia. Recepty PLC stroja, modulárne puzdro a možnosti kontroly a oddelenie produktovej zóny od prenosovej zóny, to všetko podporuje postupnú cestu prijatia. Keďže šalátové misy na báze vlákien naďalej vytláčajú plasty v potravinárskych a maloobchodných kanáloch, hodnota tvarovacieho systému, ktorý sa môže vyvíjať so zmenami formátu a pokrokmi v poťahovaní, zostane ústrednou súčasťou výrobnej stratégie.
Pre inžinierske tímy, ktoré sa snažia zosúladiť tvarovacie schopnosti s cieľmi udržateľnosti a špecifikáciami veľkoobjemových stravovacích služieb, je ďalším krokom priama technická konverzácia.Zlatý pohárudržiava zdroje aplikačného inžinierstva na podporu skúšok materiálov, konfigurácie nástrojov a plánovania integrácie pre varianty XSL-2000S aj XSL-2000F. Či už je požiadavka na priepustnosť okrúhlej misky, objemová účinnosť štvorcovej misky alebo kombinovaná linka s objímkou a vizuálnou kontrolou, architektúra platformy je navrhnutá tak, aby sa dala konfigurovať a nie prestavať.
Kontaktujte násaby ste prediskutovali svoje požiadavky na tvarovanie misky a vyžiadali si prispôsobenú kontrolu konfigurácie.
Kontaktujte nás